מסמרות תעופתיות מלאות MS20470 ו-MS20426: מדריך הנדסי לבחירת סגסוגות, פענוח מק״טים וטבלת מידות
התפקיד הקריטי של מסמרות מלאות (Solid Rivets) בתעופה ובזיווד ביטחוני
בעולם התעופה, החלל והמערכות הביטחוניות, מסמרות מלאות (Solid Rivets) מהוות את עמוד השדרה של החיבורים המבניים הבלתי פריקים. בעוד שברגים, אינסרטים וקשיחים מוברגים מאפשרים פירוק והרכבה לצורכי אחזקה, מכלולים מבניים ראשיים – כגון קורות אורך (Stringers), צלעות גוף (Frames/Bulkheads) ומעטפות כנפיים – נשענים על חיבורי מסמור קבועים המבטיחים יחס חוזק למשקל שאין לו תחליף.
מסמרה מלאה מעניקה יתרון הנדסי מהותי: בעת תהליך הנעיצה והעיגון (Bucking/Driving), קנה המסמרה מתרחב באופן פלסטי לכל אורכו וממלא לחלוטין את חלל הקדח. מילוי מלא זה מבטל כל חופש מכני ומחלק את מאמצי הגזירה באופן שווה לאורך כל חומר האם, ללא ריכוזי מאמצים מקומיים. כפי שהוסבר בתוך מדריך ההשוואה בין MS20470 ל-MS20426, חיבור מסמור תקין אינו מסתמך על כוחות חיכוך אלא על עיוות מבני קבוע המספק עמידות פנומנלית בפני רעידות הרמוניות מתמשכות ומאמצי עייפות מחזוריים.
כדי להבטיח אחידות מוחלטת, יכולת החלפה ובטיחות טיסה קפדנית, מוגדרים ממדי המסמרות, חומרי הגלם ושיטות הבדיקה תחת התקנים הצבאיים האמריקאיים (Military Standards). שני התקנים המרכזיים המובילים את התעשייה התעופתית העולמית והמקומית הם תקן MS20470 למסמרות בעלות ראש כיפה אוניברסלי, ותקן MS20426 למסמרות בעלות ראש שקוע שטוח (Flush 100°).
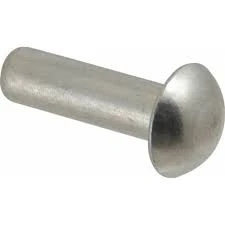
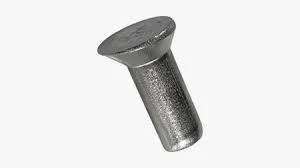
ההבדלים הגיאומטריים: ראש כיפה אוניברסלי (MS20470) מול ראש שקוע (MS20426)
הבחירה בין שתי משפחות המסמרות נקבעת בראש ובראשונה על ידי הדרישות האווירודינמיות, עובי חומר האם ומיקום המכלול במטוס או במארז:
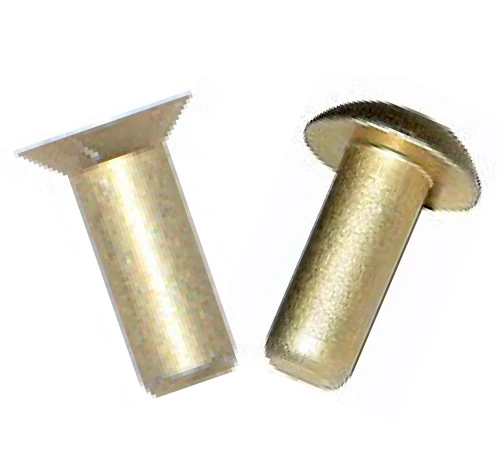
- MS20470 (Universal Head): מוכרת בעבר כתקן AN470. מתאפיינת בראש כיפתי מעוגל קלות הבולט מעל פני השטח. עיצוב זה מאחד את היתרונות של ראשי הכיפה הישנים (Round AN430 ו-Brazier AN456) ומספק שטח מגע רחב במיוחד המונע מעיכה מקומית של חומר האם ומעניק חוזק משיכה ושמיכה (Tension and Shear) גבוה במיוחד. זוהי הבחירה הסטנדרטית עבור כל המבנים הפנימיים, מארזי אלקטרוניקה צבאיים ומחיצות שאינן חשופות לזרימת אוויר חיצונית.
- MS20426 (Countersunk 100°): מוכרת בעבר כתקן AN426. מתאפיינת בראש שקוע לחלוטין בעל זווית קונית של 100 מעלות בדיוק. לאחר ההתקנה, ראש המסמרה מיושר בקו אפס מוחלט עם פני המעטפת (Flush Surface). הדבר מבטל מערבולות גרר אווירודינמיות במעטפת החיצונית של כלי טיס ומאפשר הרכבה מדויקת של פנלים ומארזים אלקטרוניים ללא בליטות המפריעות להחלקה למסילות או מארזי שרתים.
חשוב להדגיש כי מדידת אורך הקנה נבדלת מהותית בין שני התקנים: במסמרת MS20470 נמדד האורך מקו השפה שמתחת לראש ועד לקצה הקנה (בדומה לבורג רגיל). לעומת זאת, במסמרת MS20426 נמדד האורך הנומינלי מראשית המשטח השטוח של הראש ועד לקצה הקנה, כך שעומק השיקוע כולו כלול באורך הנקוב.
פענוח מק״ט תעופתי: חומרים, סגסוגות, קטרים ואורכים
מערכת המק״טים של תקני MS נבנתה באופן לוגי וקפדני לפי תקן MIL-DTL-5674, המאפשר למהנדסי איכות ורכש לפענח באופן מיידי את כל מאפייני המסמרה מתוך שורת המק״ט. המבנה הבסיסי כולל את התקן, אות זיהוי הסגסוגת, קוטר הקנה ביחידות של 1/32 אינץ׳, מקף, ואורך הקנה ביחידות של 1/16 אינץ׳.
סיווג הסגסוגות לפי אותיות זיהוי ומאפיינים מטלורגיים:
- אות AD (סגסוגת 2117-T4): סגסוגת האלומיניום הנפוצה והפופולרית ביותר בתעופה. מתאפיינת בחוזק גזירה מינימלי של 30,000 PSI (כ-207 MPa). יתרונה העצום הוא בהיותה Field Rivet – מסמרה שאינה דורשת טיפול תרמי או קירור לפני הנעיצה, וניתנת להתקנה ישירה מהמחסן. מסמרות AD מזוהות באמצעות שקע עגול קטן (Dimple) במרכז הראש.
- אות A (סגסוגת 1100 טהורה): אלומיניום רך ללא טיפול תרמי, בעל חוזק גזירה נמוך של כ-10,000 PSI. מיועדת ליישומים לא-מבניים, כגון הצמדת לוחיות זיהוי, תעלות חיווט ומחיצות פנימיות שאינן נושאות עומס. ראשה חלק לחלוטין ללא כל סימון.
- אות D (סגסוגת 2017-T4) ו-DD (סגסוגת 2024-T4): מסמרות קריוגניות (Ice-Box Rivets) בעלות חוזק גזירה גבוה במיוחד (34,000 PSI ו-41,000 PSI בהתאמה). דורשות טיפול מסיס (Solution Heat Treatment) ואחסון במקפיאים ייעודיים בטמפרטורה של מינוס 20 מעלות למניעת התקשות הזדקנות לפני ההתקנה. מסמרות D מזוהות בנקודה בולטת ו-DD בשני קווים בולטים.
- אות B (סגסוגת 5056): סגסוגת אלומיניום עשירה במגנזיום, המיועדת במיוחד לחיבור מכלולי מגנזיום למניעת קורוזיה גלוונית בין מתכות שונות.
דוגמה מעשית לפענוח מק״ט: MS20470AD4-6 מציין מסמרת ראש כיפה אוניברסלי (MS20470), מסגסוגת 2117-T4 עם שקע זיהוי (AD), בקוטר קנה של 4/32 אינץ׳ (שהם 1/8 אינץ׳ או 3.18 מ״מ), ובאורך כולל של 6/16 אינץ׳ (שהם 3/8 אינץ׳ או 9.53 מ״מ). סיומת A בסוף המק״ט מציינת גימור אנודייז תקני לפי MIL-A-8625.
טבלת מק״טים זמינים מסדרת MS20470 (ראש כיפה) בקטלוג דרטק
דרטק טכנולוגיות מחזיקה מלאי נרחב של 184 מק״טים מסדרת solid rivet – dome head בתקן MS20470, הזמינים להספקה מהירה עם תעודות התאמה מלאות (CoC) ועקיבות אצווה קפדנית.
המסמרות מתאימות לחיבורי קורות, צלעות גוף ומארזי זיווד מוקשח הדורשים עמידות עליונה בעומסי שמיכה וגזירה. להלן מק״טים מובילים מסגסוגת AD המקושרים ישירות לדפי המוצר המפורטים באתר:
- קוטר 3/16 אינץ׳ (קוד קוטר 6, 4.76 מ״מ): מסמרות עמידות לעומסי גזירה כבדים: דגמי MS20470AD6-12 (אורך 3/4″), MS20470AD6-8 (אורך 1/2″), ו-MS20470AD6-6 (אורך 3/8″).
- קוטר 5/32 אינץ׳ (קוד קוטר 5, 3.97 מ״מ): מסמרות מבניות רב-תכליתיות: דגמי MS20470AD5-10 (אורך 5/8″), MS20470AD5-8 (אורך 1/2″), ו-MS20470AD5-6 (אורך 3/8″).
- קוטר 1/8 אינץ׳ (קוד קוטר 4, 3.18 מ״מ): הקוטר הפופולרי ביותר בזיווד ומבני אוויוניקה: דגמי MS20470AD4-8 (אורך 1/2″), MS20470AD4-6 (אורך 3/8″), ו-MS20470AD4-4 (אורך 1/4″).
- קוטר 3/32 אינץ׳ ו-1/16 אינץ׳ (קוד 3 ו-2): מסמרות עדינות למארזים צפופים: דגמי MS20470AD3-6 (אורך 3/8″), MS20470AD3-4 (אורך 1/4″), ו-MS20470AD2-3 (אורך 3/16″).
כל המק״טים מסופקים בכמויות גמישות – החל מכמויות קטנות לאבות-טיפוס ופיתוח הנדסי במעבדות ועד לאספקות סדרתיות שוטפות לפסי ייצור תעופתיים וצבאיים.
טבלת מק״טים זמינים מסדרת MS20426 (ראש שקוע 100°) בקטלוג דרטק
סדרת solid rivet – flat head בתקן MS20426 כוללת 77 מק״טים המיועדים לקווי מתאר אווירודינמיים, כנפיים, משטחי היגוי ופנלים שטוחים הדורשים פני שטח חלקים לחלוטין.
השימוש במסמרות אלה מבטיח שראש המסמרה אינו בולט כלל, ובכך נמנע חיכוך עם חלקים נעים ומתאפשרת התאמה מדויקת במרווחים אפסיים. להלן מק״טים נבחרים מסגסוגת AD המקושרים ישירות לדפי המוצר באתר:
- קוטר 3/16 אינץ׳ (קוד קוטר 6, 4.76 מ״מ): מסמרות שקועות לעומסי מעטפת כבדים: דגמי MS20426AD6-12 (אורך 3/4″), MS20426AD6-8 (אורך 1/2″), ו-MS20426AD6-6 (אורך 3/8″).
- קוטר 5/32 אינץ׳ (קוד קוטר 5, 3.97 מ״מ): דגמים נבחרים למעטפות כנף וגוף: MS20426AD5-10 (אורך 5/8″), MS20426AD5-8 (אורך 1/2″), ו-MS20426AD5-5 (אורך 5/16″).
- קוטר 1/8 אינץ׳ (קוד קוטר 4, 3.18 מ״מ): שקועות מדויקות למארזים ומשטחי שליטה: MS20426AD4-10 (אורך 5/8″), MS20426AD4-8 (אורך 1/2″), ו-MS20426AD4-6 (אורך 3/8″).
- קוטר 3/32 אינץ׳ ו-1/16 אינץ׳ (קוד 3 ו-2): לפנלים דקים ועדינים: דגמי MS20426AD3-6 (אורך 3/8″), MS20426AD2-4A (אורך 1/4″), ו-MS20426AD2-3 (אורך 3/16″).
במידת הצורך, צוות ההנדסה של דרטק מסייע בהתאמת מידות האורך והקוטר המדויקות בהתאם לעובי הפח (Grip Length) ולסוג השיקוע המתוכנן (Machined מול Dimpled).
חישוב אורך מסמרה תקני, מרווחי שפה וקוטר ראש הנעיצה (Shop Head)
תכנון הנדסי של חיבור מסמור תעופתי דורש הקפדה יתרה על חישוב אורך הקנה והמרווחים הגיאומטריים בהתאם למדריכי ה-FAA ולתקן AC 43.13-1B. אורך מסמרה קצר מדי יגרום ליצירת ראש נעיצה דק וחלש שייכשל במשיכה, בעוד שאורך מופרז יוביל לכיפוף הקנה ולפגיעה בחומר האם.
נוסחת חישוב אורך המסמרה: L = G + (1.5 × D), כאשר G מייצג את עובי השכבות המחוברות (Grip Length), ו-D מייצג את קוטר הקנה הנומינלי. התוספת של פי 1.5 מהקוטר מספקת בדיוק את כמות החומר הנדרשת לעיצוב הראש השני (Shop Head או Bucktail) בעת הפעלת פטיש המסמור והסדן (Bucking Bar).
ממדי ראש הנעיצה התקני (Shop Head) לאחר הלחיצה צריכים לעמוד בבדיקת מדיד Go/No-Go קפדנית:
- גובה ראש הנעיצה: לפחות 0.5 פעמים קוטר הקנה הנומינלי (0.5D).
- רוחב וקוטר ראש הנעיצה: לפחות 1.5 פעמים קוטר הקנה הנומינלי (1.5D).
- מרחק שפה מינימלי (Edge Distance): המרחק ממרכז הקדח לשפת הפח חייב להיות לפחות פי 2 מקוטר המסמרה (2D) כדי למנוע קריעת שפה (Tear-out) בעומסי גזירה.
- מרווח בין מסמרות (Pitch): המרחק בין מרכזי מסמרות סמוכות באותה שורה חייב להיות לפחות פי 3 מקוטר המסמרה (3D), ובדרך כלל מתוכנן לטווח של 4D עד 6D לחלוקת עומסים אידיאלית.
טכנולוגיית השיקוע: שיקוע קדח (Countersinking) מול לחיצת שקע (Dimpling)
כאשר מתכננים שימוש במסמרות ראש שקוע מסדרת MS20426, האתגר ההנדסי המרכזי הינו יצירת השקע הקוני בן 100 המעלות בפח העליון. שיטת היצירה נבחרת לפי היחס שבין עובי הפח לגובה ראש המסמרה:
1. שיקוע שבבי (Machine Countersinking): מבוצע באמצעות מקדח שיקוע ייעודי בעל מעצור מיקרומטרי (Microstop Countersink Cage). שיטה זו מותרת אך ורק כאשר עובי הפח העליון עולה באופן משמעותי על גובה ראש המסמרה, כך שנשאר חלק ישר (Cylindrical Land) של לפחות 0.5 מ״מ בקדח. שיקוע פח דק מדי באמצעות מקדח יוצר חוד סכין (Knife Edge) הגוזר את החומר ומחליש את החיבור באופן קריטי.
2. לחיצת שקע (Dimpling): כאשר עובי הפח העליון דק מגובה ראש המסמרה, אסור לחלוטין לבצע שיקוע שבבי. במקום זאת, מבוצע תהליך Dimpling שבו לוחצים את הפח בין זכר ונקבה מדויקים בעלי זווית של 100 מעלות. הלחיצה מעצבת שקע פלסטי בחומר ללא הסרת שבבים. עבור סגסוגות אלומיניום קשות כגון 2024-T3 או 7075-T6, נהוג לבצע שיקוע בלחיצה חמה (Hot Dimpling) למניעת סדקים רדיאליים בשולי השקע.
שילוב מסמרות מלאות במערך קשיחי הזיווד של דרטק
בפרויקטים רבים של זיווד אלקטרוני מוקשח ומערכות מוטסות, מסמרות מלאות מסדרות MS20470 ו-MS20426 אינן פועלות בחלל ריק, אלא משתלבות לצד מגוון קשיחים תעופתיים משלימים בקטלוג דרטק. כל רכיב מותאם לייעודו המבני:
- קשיחים לתעשייה ולזיווד אלקטרוני: מסמרות מלאות מספקות את החיבור המבני הקבוע של שלדת המארז, בעוד שרכיבי נעילה וחיבור מתקדמים מתוך המדריך לקשיחים לתעשייה ולזיווד משרתים את חלקי המבנה המשתנים.
- קשיחי סטנדאוף (Standoffs): עבור עיגון והגבהה מדויקת של מעגלים מודפסים (PCB) בתוך המארז המסומר, נעשה שימוש בקשיחי ריווח ייעודיים מתוך מדריך לבחירת קשיחי Standoff לזיווד.
- ברגים שבויים לפנלים (Panel Fasteners): פנלים קדמיים ומכסים הדורשים פתיחה תכופה לצורכי בדיקה ותחזוקה מצוידים בברגים שבויים מתוך מדריך ברגים שבויים לפנלים ומארזים, המונעים אובדן ברגים בסביבה מבצעית.
- אינסרטים מוצקים קינסרט (Keensert): באזורים שבהם נדרש תבריג חזק לפתיחה חוזרת בעומסי שליפה כבדים בגוף המארז, משלבים אינסרטים בעלי פיני נעילה מתוך מדריך אינסרטים קינסרט בתקני MS ו-NAS.
בקרת איכות, אישורי תעופה (CoC) ועקיבות אצווה
רכש של מסמרות תעופתיות דורש עמידה בתקני איכות מחמירים ביותר ללא פשרות. כשל של מסמרה בודדת עקב פגם מטלורגי, סדק חישול תת-קרקעי, זיהום סגסוגת או סטייה במידות עלול לגרור התפתחות שבר עייפות מהיר במבנה שלם, המסכן חיי אדם וציוד יקר ערך. משום כך, דרטק מקפידה על שרשרת אספקה מאושרת בלבד ממקורות DLA ויצרני תעופה בינלאומיים מוסמכים.
כל משלוח מסמרות מסופק בליווי תעודות איכות מקוריות (Certificate of Conformance – CoC) המפרטות את מספר ה-Lot, תקן הייצור המדויק, דו״ח אנליזה כימית של סגסוגת האלומיניום, ותוצאות בדיקות חוזק גזירה שבוצעו במעבדה מוסמכת. בנוסף, המסמרות עוברות בדיקות קבלה מדגמיות של מידות הקנה, עומק ורדיוס השקע, ואיכות הציפויים.
העקיבות המלאה (Full Traceability) עד לרמת יציקת חומר הגלם המקורית מבטיחה שקט נפשי מלא למנהלי איכות, רכש והנדסה בתעשיות הביטחוניות והתעופתיות בישראל. שירות זה מונע כניסת רכיבים מזויפים (Suspect/Counterfeit Parts) בהתאם לדרישות תקן AS6174 ומספק מענה מלא למבדקי איכות צבאיים.
שאלות נפוצות על מסמרות MS20470 ו-MS20426
מסמרה מלאה היא מוט אחיד ומוצק הדורש גישה לשני צידי המבנה בעת ההתקנה (צד הפטיש וצד הסדן), ומספקת חוזק גזירה מקסימלי, עמידות פנומנלית ברעידות ומילוי מלא של הקדח. לעומתה, מסמרת פופ מותקנת מצידו האחד של הפח בלבד באמצעות משיכת מוט קריעה, ומתאימה למקומות ללא גישה אחורית או לעומסים מבניים נמוכים יותר.
מסמרות AD משלבות חוזק גזירה גבוה (30,000 PSI) עם יכולת נעיצה ועיצוב קרה מעולה ישירות מהמלאי, ללא צורך בטיפול תרמי או קירור קריוגני לפני השימוש (בניגוד למסמרות D ו-DD הדורשות הקפאה במקפיא מיוחד). הדבר מייעל דרמטית את קווי ההרכבה והאחזקה.
מסמרת מסגסוגת AD נושאת שקע עגול קטן (Dimple) במרכז כיפת הראש שלה. לעומת זאת, מסמרת מסגסוגת A (אלומיניום רך 1100) היא בעלת ראש חלק לחלוטין ללא כל סימון.
בדרך כלל לא. בפחים דקים (כגון 0.8 מ״מ או 1.0 מ״מ), עומק השיקוע הקוני של 100 מעלות יעבור את רוב עובי הפח וייצור חוד סכין מסוכן (Knife Edge) שייקרע תחת עומס. במקרים אלה חובה לבצע לחיצת שקע (Dimpling) ללא הסרת חומר.